网络终端路由器外壳注塑模具设计与加工生产厂家全指南
随着5G、Wi-Fi 6/7以及物联网技术的快速普及,网络终端设备如路由器、光猫、交换机等的市场需求持续增长。这些设备的外壳不仅需要具备良好的机械强度、散热性能和电磁屏蔽能力,还要满足日益严苛的外观审美要求。因此,路由器外壳注塑模具的设计与加工成为产业链中至关重要的一环。本文将系统介绍路由器外壳注塑模具的设计要点、加工流程,以及如何选择靠谱的生产厂家,为相关硬件厂商、品牌方和创业者提供实用参考。
一、路由器外壳产品特点与模具要求
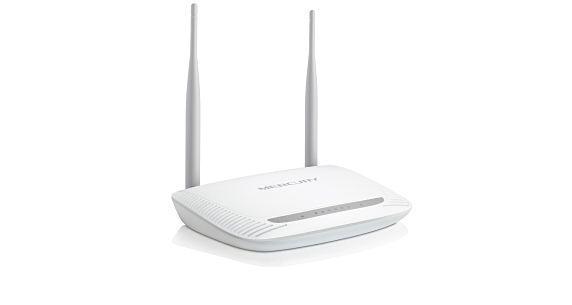
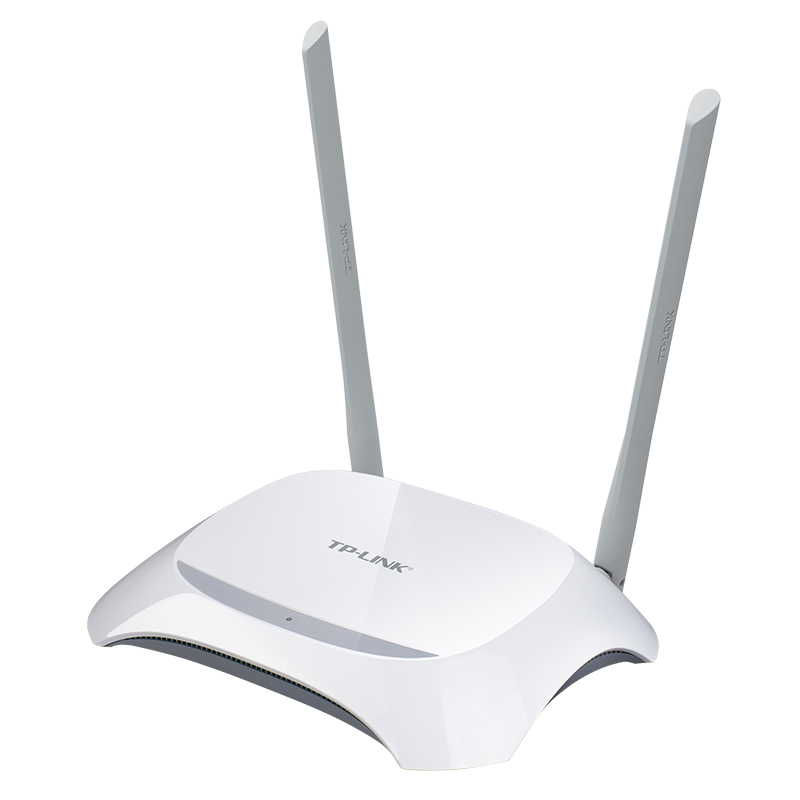
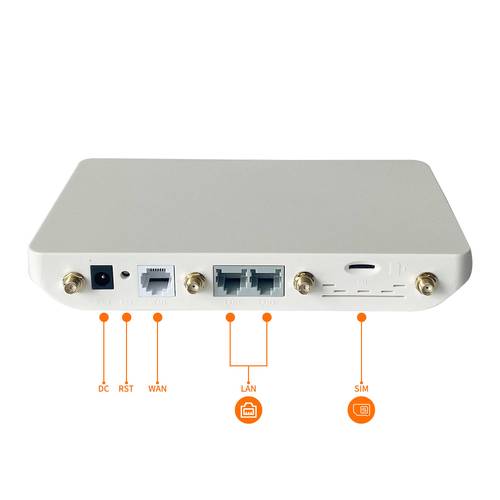
路由器外壳通常由上下盖、天线壳体、底座等部件组成。产品特点包括:1) 结构复杂:常有散热孔、卡扣、螺丝柱、天线孔及接口开孔;2) 外观要求高:多为哑光或亮面,表面不能有明显缩痕、流痕、熔接痕;3) 材料多样:常用ABS、PC、PC+ABS、阻燃ABS等;4) 批量大:对模具寿命和稳定性要求高。因此,路由器外壳注塑模具需要满足高精度、长寿命(通常50万模次以上)、良好的冷却系统和稳定的顶出机构。
二、模具设计核心要点
- 浇注系统设计:路由器外壳面板较大,通常采用大水口进胶或热流道系统,以平衡 flow 前沿,避免缺胶和熔接痕。热流道能减少废料、提高自动化程度,但成本较高。
- 冷却系统设计:冷却水道应均匀分布,尤其针对厚壁区域和螺丝柱位置,可采用隔水片或铍铜镶件加快冷却,缩短成型周期。
- 顶出系统设计:综合考虑顶针、扁顶针、司筒和推板组合,避免顶白变形,顶针位置避开设可按键孔和透气孔。
- 排气系统设计:在熔体最后填充的位置开设排气槽,深度0.02-0.03mm,防止烧焦和填充不满。
- 侧向抽芯机构:对于天线孔、卡扣槽等侧向结构,需设计滑块或斜顶,确保脱模顺利。
三、模具加工工艺流程
模具加工通常包括以下步骤:1) 模具设计(3D分模、2D装配图);2) 模架与钢材采购(常见718H、S136、NAK80等);3) CNC粗加工与精加工;4) 线切割、电火花加工(EDM)处理深槽和清角;5) 热处理(如淬火、氮化)提高硬度;6) 磨床、抛光(镜面或纹面处理);7) 装配与试模;8) 修模与量产。全过程需严格管控尺寸公差(±0.02mm)和表面粗糙度。
四、如何选择路由器外壳注塑模具厂家
- 行业经验:优先选择有网络终端、消费电子类模具案例的厂家,熟悉相关标准和外观要求。
- 设计能力:考察是否使用Moldflow等模流分析软件,能否提前预测缺陷。
- 加工设备:高端CNC、慢走丝、镜面火花机、三坐标测量仪是保证精度的基础。
- 品控体系:ISO9001、IATF16949等认证可作为参考,同时要求提供试模报告和检测数据。
- 服务范围:是否能提供从模具设计、注塑生产到后加工(喷涂、丝印、组装)的一条龙服务,是否有24小时响应能力。
- 性价比与交期:合理报价,一般中小型路由器外壳模具交期在25-45天,过短可能影响质量。
五、行业趋势与技术发展
随着产品迭代加速,模具行业呈现以下趋势:1) 模流分析与AI结合,实现智能优化;2) 3D打印随形冷却水道,解决散热难题;3) 高速多腔模具(一出四、一出八)提升效率;4) 环保材料与可回收塑料应用增多;5) 模具智能化监控(温度、压力传感器)成为高端标配。
六、
网络终端路由器外壳注塑模具的设计与加工,直接影响产品的外观、成本和上市时间。选择一家技术扎实、经验丰富、服务完善的生产厂家,是项目成功的关键。希望本文能为业内同仁提供清晰的选型思路,助力网络设备制造业高质量发展。如果您有路由器外壳模具需求,建议多对比、实地验厂,并注重前期DFM分析,从而降本增效,赢得市场先机。